White Fused Alumina Micropowder for Hardware & Mechanical Polishing
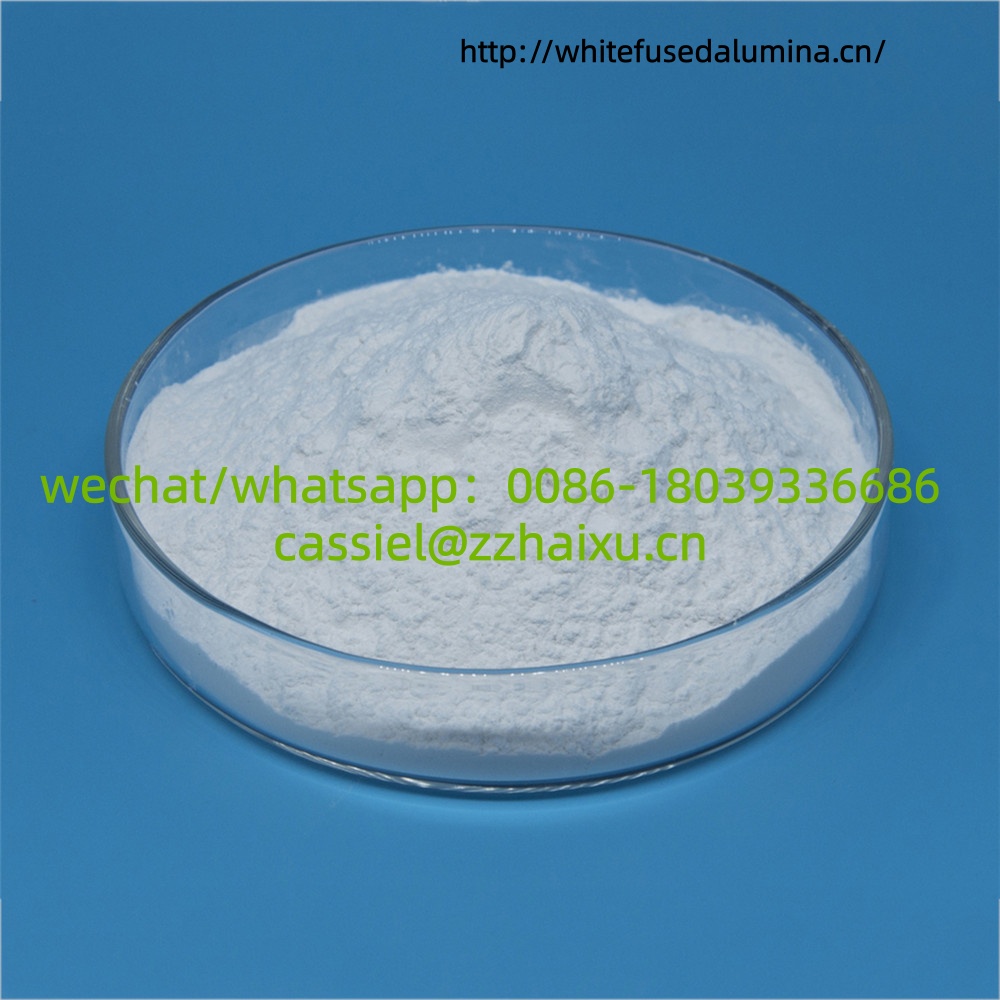
Ana bileşen: Erimiş α-Alümina, Al₂O₃ ≥%99,2. Mohs sertliği 9,0. Düşük demir ve düşük sodyum içeriği. Paslanmaz çelik/karbon çelik donanım parçalarında neredeyse hiç kararma veya lekelenmeye neden olmaz. Paslanmaz çelik , kalıp çeliği, alaşımlı çelik, sertleştirilmiş çelik, bakır alaşımı ve alüminyum parçaların titreşimli son işlem, tamburlu parlatma, yüzey alıştırma, parlatma macunu ve çamuru için hammadde, yağ taşı ve taşlama tuğlası olarak kullanıma uygundur. Vanalar, bağlantı elemanları, mutfak donanımları, hassas mekanik bileşenler ve kalıpların ön parlatılmasında yaygın olarak kullanılır.
✅ Donanım Parlatma İşleminin Temel Avantajları
- İyi kendi kendini bileme performansı. Parçacıklar sürekli olarak kırılarak yeni kesici kenarlar oluşturur, bu da kolay kayma olmadan istikrarlı bir parlatma verimliliği sağlar.
- Yüksek saflık ve düşük Fe₂O₃ içeriği. Paslanmaz çelik üzerinde kolayca pas lekesi veya sararma bırakmaz, kahverengi erimiş alüminyumdan daha iyidir.
- Taşlama sırasında düşük ısı üretimi, iş parçasının yanmasını önler.
- Komple partikül boyutu yelpazesi (Çin standardı W serisi mikro toz, ayrıca FEPA/JIS elek boyutuna göre de mevcuttur). Kaba parlatmadan, orta parlatmaya, ince parlatmaya ve ayna öncesi yüzey işlemine kadar aşamalı süreçleri destekler.
📌 Donanım Parlatma İçin Parçacık Boyutu Seçimi
| D50 Parçacık Boyutu μm | Eşdeğer Ağ | Donanım Parlatma Uygulaması |
|---|---|---|
| 28~40 | 600# | Alet izlerini ve kaba çizikleri giderme, titreşimli kaba parlatma |
| 20~28 | 800# | Kaba taşlama izlerini ortadan kaldırmak için orta derecede parlatma. |
| 14~20 | 1000# | Ra değerini önemli ölçüde azaltmak için ince cilalama |
| 10~14 | 1200# | Kalıp ve paslanmaz çelik parçalar için ön parlaklık cilalama işlemi |
| 7~10 | 1500# | Ayna öncesi ince parlatma |
| 5~7 | 2000# | Yüksek hassasiyetli donanım, parlatma macununun ham maddesi |
| 3~5 | 2500# | Düşük yüzey pürüzlülüğü için ultra ince taşlama |
İşlem önerisi: Daha ince taneli zımparalara kademeli olarak geçin, büyük parçacık boyut farklarından kaçının . Islak zımparalama (su/zımpara sıvısı ile) daha iyi sonuçlar verir ve çizikleri azaltır.
🧪 Standart Kalite Endeksleri (Parlatma Sınıfı Beyaz Kaynaştırılmış Alümina Mikro Tozu)
- Al₂O₃ ≥99.2%
- Fe₂O₃ ≤0,04% (Demir kontrolü, paslanmaz çelik parlatma için kritik öneme sahiptir)
- Na₂O ≤0.30%
- Özgül ağırlık: 3,95 g/cm³; Hacimsel yoğunluk: 1,75–1,95 g/cm³
- Büyük boyutlu iri parçacıklar sıkı bir şekilde kontrol ediliyor (ağır çizikleri önlemek için sıkı D90 limiti uygulanıyor).
- Parçacık şekillendirme ve manyetik demir giderme, iyi dağılabilirlik ve düşük kümelenme.
🛠 Yaygın Başvuru Süreçleri
- Titreşimli tamburlu yüzey işleme makinesi: Küçük boyutlu donanım parçalarının çapak alma ve parlatma işlemleri için mikro toz + su + parlatıcı;
- Parlatma macunu/cilalama balmumu için ham madde: Metal parlatma macunu için W10/W7/W5 mikro toz;
- Yüzey taşlama, düz taşlama taşı, PVA parlatma tekerleği, naylon taşlama başlığı hammaddesi;
- Parlatma macunu: Metallerin hassas yüzey parlatması için su ve katkı maddeleriyle karıştırılır.
⚠️ Seçim Notları
- Yumuşak alüminyum ve saf bakır: Beyaz erimiş alüminyum oksiti dikkatli kullanın, derin çiziklere neden olma eğilimindedir. Daha ince kaliteler veya silika dioksit alternatiflerdir.
- Son ayna cilası: Ön parlatma için beyaz erimiş alümina kullanılabilir . Nihai ayna etkisi için serium oksit kullanılabilir.
- İhracat siparişleri: COA partikül boyutu raporu mevcuttur. Çin W / FEPA / JIS standartlarına uygundur. İngilizce teknik veri sayfası mevcuttur.